

Кварцевая газодиффузионная пластина с несколькими отверстиями для исследовательской лаборатории новой энергии-сара
Издание: September 12, 2026
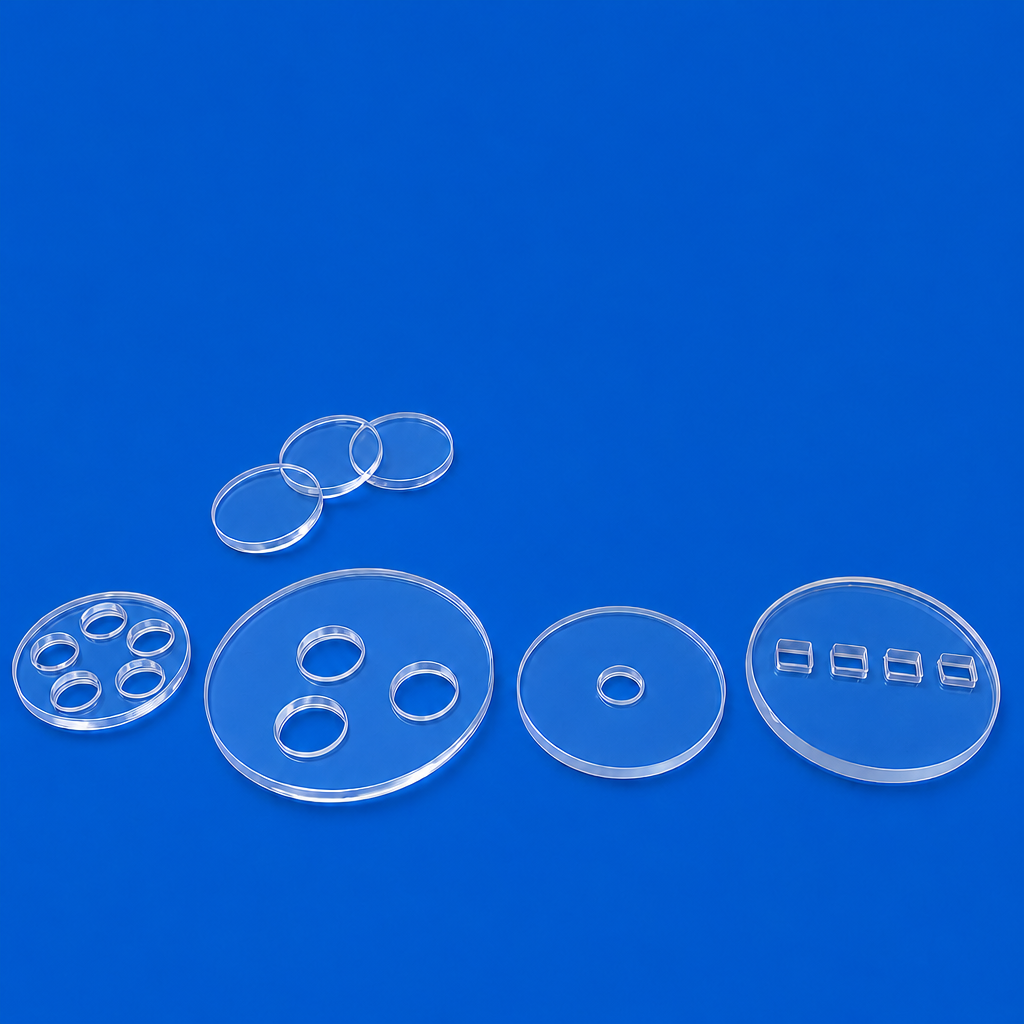
Название: Многоматрицная просверленная кварцевая пластина для испытательного стенда газовой диффузии топливных элементов
Опыт клиента: Исследовательская лаборатория новой энергетики зарубежного университета. Требование клиента: Пластина из кварцевого стекла со сквозными отверстиями шестиугольной формы, диапазон апертуры 2 мм-8 мм, рабочая температура до 1100 °С, не деформируется в условиях циклической высокотемпературной атмосферы. Плоскостность и точность расположения отверстий напрямую влияют на однородность диффузии газа в экспериментах по исследованию и разработке топливных элементов.
Наше решение: Используйте кварцевое сырье высокой чистоты JGS1. Ультразвуковое сверление с ЧПУ с программным управлением для массива шестиугольных отверстий с последующим отжигом для снятия напряжений и двухсторонней оптической полировкой. Строгий допуск на расстояние между отверстиями ±0,03 мм.
Результат проекта: Газодиффузионная однородность достигает более 94%. Пластина непрерывно работала в течение 7 месяцев циклических высокотемпературных экспериментов без трещин и деформаций. Лаборатория размещает повторные заказы на партии для последующих исследований.
Пример 2: Кварцевая вакуумная несущая пластина с микросверлением для производителя оптического оборудования
Название: Прецизионный кварцевый вакуумный патрон с микроотверстиями для оборудования для нанесения оптических покрытий
Опыт клиента: Европейский производитель оптического оборудования. Требование клиента: Толстая кварцевая пластина с плотным набором микроотверстий для вакуумной адсорбции. Апертура 0,3 мм, шаг отверстий 1,5 мм. Никаких микротрещин вокруг отверстий. Пластина работает в вакууме и в среде с высоким уровнем ультрафиолета для позиционирования приспособлений для нанесения покрытия на линзы. Традиционное механическое сверление легко приводит к образованию сколов и скрытых микротрещин.
Наше решение: Пикосекундное лазерное прецизионное сверление с параметром градиентной энергии для минимизации зоны термического влияния. Химическая полировка после обработки и полный отжиг. Каждое отверстие проверяется под металлургическим микроскопом.
Результат проекта: При приемочных испытаниях обнаружено отсутствие микротрещин по краям отверстий. Характеристики вакуумной адсорбции полностью соответствуют техническим характеристикам машины. Клиент передает все источники кварцевых компонентов этого типа нашей компании после проверки образцов.

